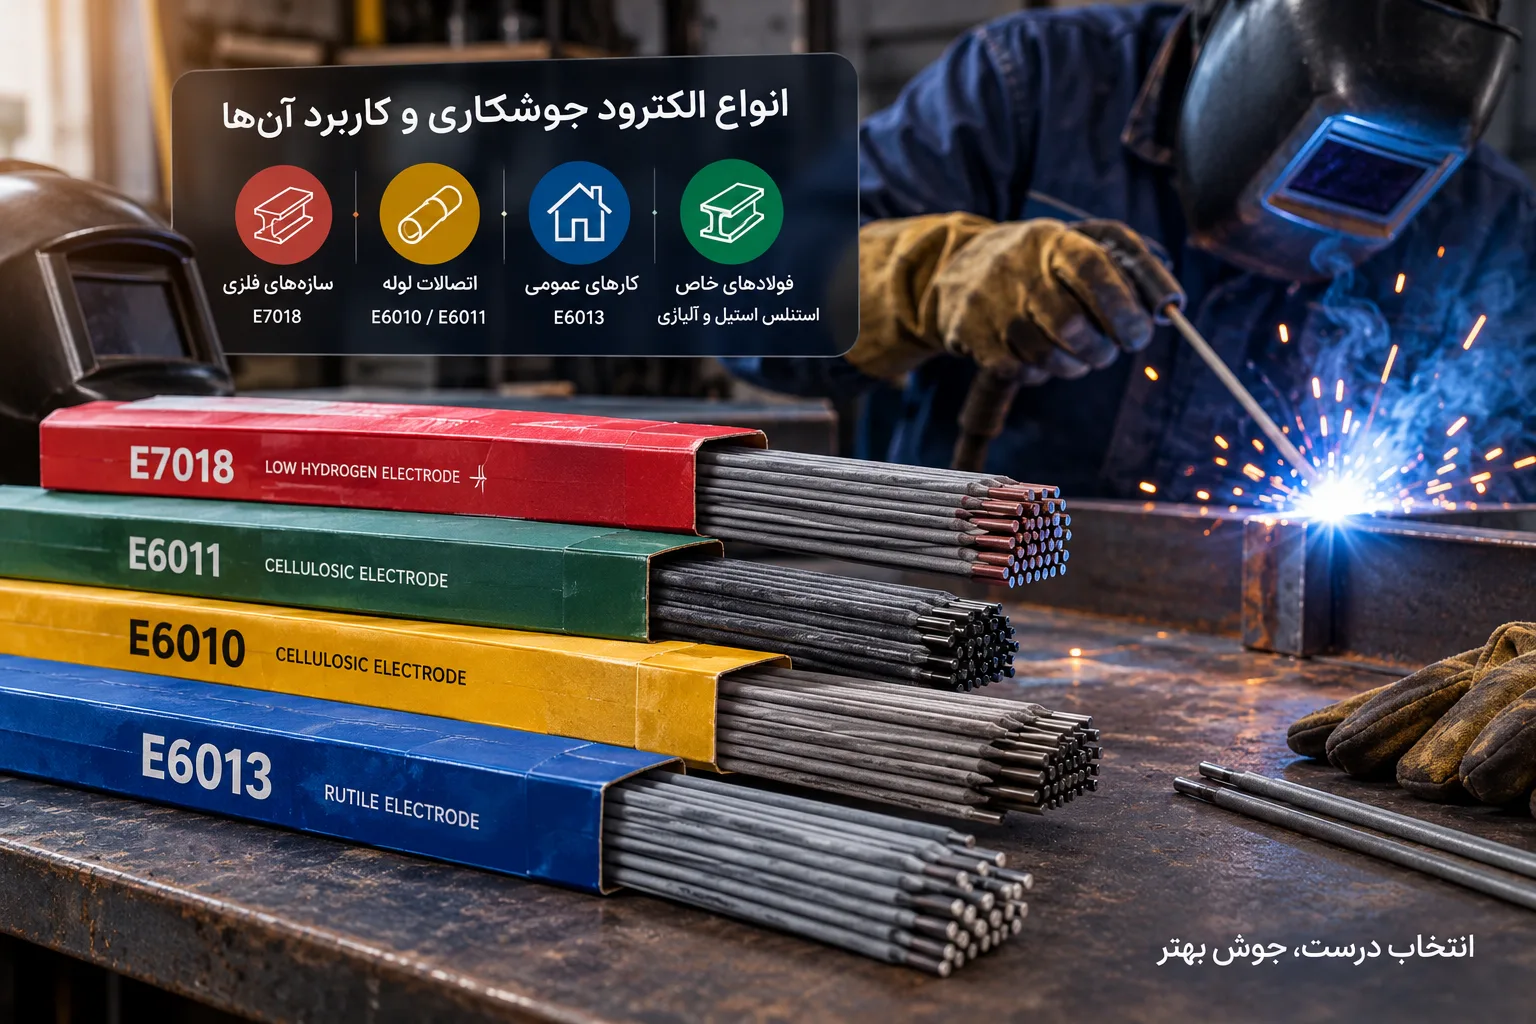
انتخاب الکترود مناسب یکی از عوامل مهم در کیفیت، استحکام و دوام اتصال جوشکاری است. الکترودی که برای جوشکاری ورقهای نازک و کارهای عمومی مناسب است، ممکن است برای اتصال قطعات ضخیم، ساخت سازههای فلزی حساس یا جوشکاری خطوط لوله انتخاب درستی نباشد. به همین دلیل، آشنایی با انواع الکترود جوشکاری و تفاوتهای فنی آنها به جوشکاران، پیمانکاران و خریداران تجهیزات ساختمانی کمک میکند تا متناسب با نوع پروژه تصمیم بگیرند.
الکترودهای جوشکاری از نظر جنس مغزی، نوع پوشش، استحکام فلز جوش، میزان نفوذ، قطبیت و موقعیتهای قابل جوشکاری با یکدیگر تفاوت دارند. از میان انواع پرکاربرد، الکترودهای E6013، E6010، E6011 و E7018 کاربرد گستردهای در جوشکاری فولادهای کربنی و برخی پروژههای ساختمانی و صنعتی دارند؛ اما هرکدام برای شرایط مشخصی طراحی شدهاند.
در این راهنما، با انواع الکترود جوشکاری، کاربرد هر مدل، تفاوت الکترود روتیلی و قلیایی، روش انتخاب الکترود مناسب برای آهن و سازههای فلزی و عوامل مؤثر بر قیمت آن آشنا میشوید.
الکترود جوشکاری چیست و چه کاربردی دارد؟
الکترود جوشکاری قطعهای مصرفی است که در برخی فرایندهای جوشکاری قوسی برای ایجاد اتصال میان قطعات فلزی استفاده میشود. در جوشکاری قوسی با الکترود روکشدار که با نام SMAW یا جوشکاری دستی نیز شناخته میشود، الکترود از یک مغزی فلزی و پوششی مخصوص تشکیل شده است.
با ایجاد قوس الکتریکی بین الکترود و قطعه کار، حرارت لازم برای ذوبشدن فلز پایه و انتهای الکترود فراهم میشود. فلز حاصل از ذوب الکترود به حوضچه جوش اضافه میشود و پس از سردشدن، اتصال را شکل میدهد. پوشش الکترود نیز با تولید گاز و سرباره، به محافظت از حوضچه جوش و کنترل ویژگیهای فرایند کمک میکند.
البته همه الکترودهای جوشکاری ساختار و کاربرد یکسانی ندارند. الکترودهای روکشدار دستی با سیمهای مصرفی دستگاههای MIG/MAG و الکترودهای غیرمصرفی تنگستن در جوشکاری TIG متفاوتاند. در این مقاله، منظور از الکترود جوشکاری عمدتاً الکترود روکشدار مورد استفاده در جوشکاری دستی است.
مهمترین کاربردهای الکترود جوشکاری
الکترودهای مناسب، بسته به نوع و رده فنی، در فعالیتهای زیر استفاده میشوند:
- ساخت و تعمیر سازههای فلزی
- جوشکاری در و پنجره، نرده و حفاظ
- اتصال قطعات فولادی در کارگاههای صنعتی
- ساخت مخازن و تجهیزات فلزی
- جوشکاری لولهها و برخی خطوط انتقال
- تعمیر ماشینآلات و تجهیزات صنعتی
- اجرای اتصالات در پروژههای ساختمانی و عمرانی
برای هرکدام از این کاربردها باید الکترودی انتخاب شود که با جنس فلز پایه، مشخصات مکانیکی موردنیاز، نوع اتصال و شرایط اجرای جوش سازگار باشد.
معرفی انواع الکترود جوشکاری و کاربرد هرکدام
الکترودهای جوشکاری را میتوان بر اساس نوع پوشش، ترکیب شیمیایی مغزی، استحکام فلز جوش و کاربرد تخصصی دستهبندی کرد. شناخت این تفاوتها به انتخاب محصول مناسب کمک میکند.
۱. الکترود روتیلی
الکترود روتیلی دارای پوششی است که بخش مهمی از ترکیبات آن بر پایه مواد تیتانیومی، بهویژه روتیل، قرار دارد. این گروه به دلیل عملکرد نسبتاً آسان قوس، ظاهر مناسب گرده جوش و جداشدن معمولاً آسان سرباره، در بسیاری از کارهای عمومی مورد استفاده قرار میگیرد.
الکترود E6013 یکی از شناختهشدهترین نمونههای این گروه است.
کاربردهای رایج الکترود روتیلی:
- جوشکاری عمومی فولادهای کربنی معمولی
- ساخت قطعات فلزی سبک
- تعمیرات و کارهای کارگاهی
- جوشکاری برخی ورقها و قطعات با ضخامت کم
- ساخت نرده، چهارچوب و محصولات فلزی غیرحساس
مزیت مهم این الکترودها، سهولت نسبی استفاده در بسیاری از شرایط معمول است. بااینحال، میزان نفوذ و عملکرد آنها به مدل دقیق، قطر، تنظیم جریان و شرایط اتصال بستگی دارد.
۲. الکترود سلولزی
الکترودهای سلولزی دارای پوششی با مقدار قابلتوجهی مواد سلولزی هستند. این پوشش در هنگام جوشکاری گاز محافظ تولید میکند و معمولاً قوسی قوی و نفوذ نسبتاً عمیق ایجاد میشود.
الکترودهای E6010 و E6011 از نمونههای شناختهشده این گروه هستند.
کاربردهای رایج الکترود سلولزی:
- جوشکاری برخی اتصالات لوله
- اجرای پاس ریشه در اتصالات مشخص
- جوشکاری در موقعیتهای مختلف، از جمله موقعیت عمودی رو به پایین در کاربردهای مناسب
- برخی تعمیرات و کارهای میدانی
الکترودهای سلولزی معمولاً سرباره نسبتاً نازک و ویژگیهای قوس متفاوتی نسبت به الکترودهای روتیلی دارند. انتخاب آنها به مهارت جوشکار، نوع منبع تغذیه و دستورالعمل جوشکاری وابسته است.
نکته مهم این است که همه الکترودهای سلولزی برای هر دستگاه جوش مناسب نیستند؛ برای مثال، E6010 عموماً به جریان مستقیم با قطبیت مثبت الکترود نیاز دارد، درحالیکه E6011 در بسیاری از محصولات با جریان متناوب نیز قابل استفاده است.
۳. الکترود قلیایی یا کمهیدروژن
الکترودهای قلیایی که معمولاً با عنوان الکترودهای کمهیدروژن نیز شناخته میشوند، برای کاهش میزان هیدروژن نفوذپذیر در فلز جوش طراحی شدهاند. E7018 یکی از مهمترین نمونههای این گروه است.
این الکترودها در اتصال فولادهای سازهای، برخی فولادهای پراستحکام و کاربردهایی که کنترل خواص مکانیکی و خطر ترک هیدروژنی اهمیت دارد، استفاده میشوند.
کاربردهای رایج:
- ساخت سازههای فلزی مهندسیشده
- برخی اتصالات پلها و ساختمانها
- تجهیزات صنعتی و سازههای فولادی
- کاربردهای مشخص در مخازن و تجهیزات تحت فشار، مطابق الزامات طراحی و دستورالعمل جوشکاری
الکترودهای کمهیدروژن نسبت به رطوبت حساساند. نگهداری نامناسب ممکن است عملکرد آنها را کاهش دهد و خطر عیوب جوش را افزایش دهد؛ بنابراین، شرایط نگهداری و خشککردن باید مطابق دستورالعمل سازنده رعایت شود.
۴. الکترود آهنپودری
در پوشش برخی الکترودها، پودر آهن وجود دارد که میتواند نرخ رسوب فلز جوش را افزایش دهد. این ویژگی در برخی کاربردهای تولیدی به افزایش سرعت اجرای جوش کمک میکند.
برای مثال، الکترودهای رده E7014 از گروههایی هستند که پوشش آنها ترکیبی از مواد روتیلی و پودر آهن دارد.
بعضی الکترودهای آهنپودری برای جوشکاری در موقعیت تخت یا افقی طراحی شدهاند؛ بنابراین، نباید قابلیت جوشکاری در همه موقعیتها را به تمام محصولات این گروه تعمیم داد.
۵. الکترود استیل ضدزنگ
برای اتصال فولادهای زنگنزن، باید از الکترودی استفاده شود که ترکیب شیمیایی فلز جوش آن با نوع فولاد پایه و خواص موردنیاز سازگار باشد.
الکترودهای استنلس استیل در ردههای مختلفی تولید میشوند. برای نمونه، برخی الکترودهای رده E308L برای جوشکاری گریدهای مشخصی از فولاد زنگنزن آستنیتی به کار میروند.
انتخاب این الکترودها باید بر اساس گرید دقیق فولاد، شرایط خوردگی، دمای کاری و الزامات مکانیکی انجام شود. استفاده از یک الکترود عمومی فولاد کربنی برای جوشکاری استنلس استیل، بدون بررسی فنی، انتخاب مناسبی نیست.
۶. الکترود چدن
جوشکاری چدن به دلیل ویژگیهای متالورژیکی این ماده و حساسیت برخی گریدهای آن به ترکخوردگی، به انتخاب دقیق مواد مصرفی و روش اجرا نیاز دارد.
الکترودهای پایه نیکل و نیکل ـ آهن از جمله مواد مصرفی متداول برای برخی تعمیرات چدن هستند. نوع الکترود، پیشگرم، دمای بینپاسی و روش سردکردن باید با توجه به گرید چدن و شرایط قطعه تعیین شوند.
۷. الکترودهای آلیاژی و تخصصی
برای جوشکاری فولادهای کمآلیاژ، فولادهای مقاوم به حرارت، قطعات مقاوم به سایش و برخی فلزات خاص، الکترودهای تخصصی طراحی شدهاند.
در این کاربردها، صرفاً توجه به آسانی جوشکاری یا قیمت کافی نیست. ترکیب شیمیایی فلز جوش، خواص مکانیکی، مقاومت در برابر دما یا خوردگی و الزامات استاندارد باید بررسی شوند.
تفاوت الکترودهای جوشکاری از نظر نوع پوشش و کاربرد
نوع پوشش الکترود بر رفتار قوس، میزان نفوذ، شکل گرده جوش، تشکیل سرباره، حساسیت به رطوبت و خواص فلز جوش تأثیر میگذارد.
جدول زیر مقایسهای کلی از گروههای متداول ارائه میکند.
| نوع الکترود | ویژگی شاخص | کاربردهای معمول | نکته مهم |
|---|---|---|---|
| روتیلی | قوس نسبتاً آسان و ظاهر مناسب جوش | کارهای عمومی و قطعات سبک | انتخاب متداول برای بسیاری از کارهای معمول |
| سلولزی | قوس قوی و نفوذ عمیق | برخی اتصالات لوله و پاس ریشه | به مهارت جوشکار و منبع تغذیه مناسب نیاز دارد |
| قلیایی یا کمهیدروژن | کنترل هیدروژن نفوذپذیر | برخی سازههای حساس و فولادهای پراستحکام | نگهداری خشک اهمیت زیادی دارد |
| آهنپودری | امکان افزایش نرخ رسوب در محصولات مناسب | برخی کارهای تولیدی و جوشکاری در موقعیتهای مجاز | قابلیت موقعیت جوشکاری به رده دقیق بستگی دارد |
| استیل ضدزنگ | ترکیب آلیاژی متناسب با فولاد زنگنزن | ساخت و تعمیر قطعات استنلس استیل | انتخاب بر اساس گرید فلز پایه |
| چدن | مواد مصرفی تخصصی برای چدن | تعمیر قطعات چدنی | کنترل تنش حرارتی و ترکخوردگی ضروری است |
این جدول راهنمای اولیه است. برای انتخاب نهایی، مشخصات فنی همان محصول و دستورالعمل جوشکاری پروژه ملاک قرار میگیرد.
معرفی الکترودهای پرکاربرد E6013، E6010، E6011 و E7018
اعداد و حروف درجشده روی الکترود اطلاعات مهمی درباره طبقهبندی آن ارائه میکنند. برای نمونه، کدهای E6013 و E7018 طبق سیستم طبقهبندی AWS به ویژگیهای مکانیکی و نوع الکترود مربوط هستند.
در این کدها، حرف E نشاندهنده الکترود است. دو رقم نخست معمولاً حداقل استحکام کششی اسمی فلز جوش را بر حسب هزار پوند بر اینچ مربع مشخص میکنند؛ رقم بعدی اطلاعاتی درباره موقعیت جوشکاری میدهد و رقم پایانی به نوع پوشش و ویژگیهای جریان مرتبط است.
این توضیح مربوط به ساختار رایج طبقهبندی الکترودهای فولاد کربنی است؛ در ردههای تخصصی دیگر ممکن است پسوندها و الزامات تکمیلی نیز وجود داشته باشند.
الکترود E6013؛ انتخاب رایج برای جوشکاری عمومی
E6013 از الکترودهای پرکاربرد برای جوشکاری عمومی فولادهای کربنی است. قوس نسبتاً آسان، ظاهر مناسب جوش و جداشدن معمولاً آسان سرباره از ویژگیهای شناختهشده آن هستند.
کاربردهای معمول E6013:
- جوشکاری عمومی آهن و فولادهای کربنی مناسب
- ساخت نرده، چهارچوب و قطعات فلزی
- تعمیرات سبک و کارهای کارگاهی
- جوشکاری برخی ورقها و قطعات با ضخامت کم
این الکترود در بسیاری از محصولات برای جریان متناوب و جریان مستقیم مناسب است؛ بااینحال، قطبیت مجاز و محدوده جریان باید از مشخصات سازنده بررسی شود.
E6013 را نباید صرفاً به دلیل سهولت استفاده برای همه اتصالات سازهای انتخاب کرد. اگر اتصال به خواص مکانیکی مشخص، کنترل هیدروژن یا تأییدیه فنی نیاز داشته باشد، باید الزامات طراحی و دستورالعمل جوشکاری رعایت شوند.
الکترود E6010؛ مناسب برای کاربردهای نیازمند نفوذ عمیق
E6010 الکترودی سلولزی است که عموماً قوسی قوی و نفوذ نسبتاً عمیق ایجاد میکند. این ویژگیها آن را برای برخی کاربردهای لولهکشی صنعتی و اجرای پاس ریشه مناسب میکنند.
ویژگیهای مهم E6010:
- نفوذ نسبتاً عمیق
- قابلیت جوشکاری در موقعیتهای مختلف
- عملکرد مناسب برای برخی اتصالات لوله
- معمولاً نیازمند جریان مستقیم با قطبیت مثبت الکترود
این الکترود به دلیل رفتار قوس و نوع پوشش، ممکن است برای جوشکاران کمتجربه دشوارتر از یک الکترود عمومی روتیلی باشد. همچنین سازگاری آن با دستگاه جوش باید پیش از خرید بررسی شود.
الکترود E6011؛ گزینهای برای جریان متناوب یا مستقیم
E6011 از نظر کاربرد کلی به E6010 شباهت دارد، اما ترکیب پوشش آن امکان استفاده از جریان متناوب را در بسیاری از محصولات فراهم میکند.
ویژگیهای مهم E6011:
- نفوذ نسبتاً عمیق
- قابلیت استفاده در موقعیتهای مختلف
- کاربرد در برخی تعمیرات و جوشکاریهای میدانی
- سازگاری با جریان متناوب و معمولاً جریان مستقیم با قطبیت مثبت، مطابق مشخصات محصول
اگر دستگاه جوش شما خروجی جریان متناوب دارد، E6011 ممکن است گزینه مناسبتری از E6010 باشد؛ بااینحال، باید مشخصات واقعی دستگاه و الکترود انتخابی بررسی شود.
الکترود E7018؛ مناسب برای بسیاری از اتصالات سازهای
E7018 از الکترودهای کمهیدروژن و دارای پوشش قلیایی همراه با پودر آهن است. این الکترود برای بسیاری از کاربردهای فولادهای کربنی و برخی فولادهای کمآلیاژ مورد استفاده قرار میگیرد.
ویژگیهای مهم E7018:
- حداقل استحکام کششی طبقهبندیشده بالاتر از E6013
- هیدروژن نفوذپذیر پایین در محصولات منطبق با الزامات مربوط
- کاربرد در برخی اتصالات سازههای فلزی
- عملکرد مناسب برای کاربردهایی که خواص مکانیکی فلز جوش اهمیت دارد
بسیاری از محصولات استاندارد E7018 با جریان مستقیم و قطبیت مثبت الکترود استفاده میشوند؛ برخی مدلهای مشخص، مانند انواع سازگار با AC، برای جریان متناوب نیز طراحی شدهاند.
نکته مهم این است که E7018 به دلیل حساسیت پوشش به رطوبت، باید مطابق دستورالعمل سازنده نگهداری شود. در اتصالات حساس، استفاده از این الکترود بهتنهایی تضمینکننده کیفیت اتصال نیست و رعایت روش جوشکاری تأییدشده، شرایط پیشگرم و سایر الزامات فنی نیز ضروری است.
جدول مقایسه الکترودهای 6013، 6010، 6011 و 7018
| ویژگی | E6013 | E6010 | E6011 | E7018 |
|---|---|---|---|---|
| نوع پوشش | روتیلی | سلولزی | سلولزی | کمهیدروژن، قلیایی و آهنپودری |
| حداقل استحکام کششی اسمی طبقهبندی | ۶۰ هزار psi | ۶۰ هزار psi | ۶۰ هزار psi | ۷۰ هزار psi |
| رفتار قوس | نسبتاً آسان و آرامتر | قوی و تهاجمیتر | قوی و تهاجمیتر | نسبتاً پایدار و مناسب کاربردهای سازهای |
| نفوذ معمول | متوسط یا نسبتاً کمتر | عمیق | عمیق | متوسط، وابسته به شرایط |
| جریان متداول | AC یا DC، مطابق مدل | عموماً DC+ | AC یا DC+ | DC+ و در مدلهای مشخص AC |
| کاربرد رایج | جوشکاری عمومی | برخی اتصالات لوله و پاس ریشه | برخی تعمیرات و کاربردهای لوله | برخی اتصالات سازهای و فولادهای مناسب |
توضیح: DC+ به معنی قطبیت مثبت الکترود در جریان مستقیم است. قابلیت جوشکاری در موقعیتهای مختلف، جریان مجاز و عملکرد واقعی باید بر اساس مشخصات سازنده بررسی شوند.
تفاوت الکترود 6013 و 7018 چیست؟
مهمترین تفاوت این دو الکترود در طبقهبندی استحکام، نوع پوشش و کاربرد مورد انتظار است.
E6013 معمولاً برای جوشکاری عمومی و کارهایی که سهولت استفاده و ظاهر مناسب جوش اهمیت دارند انتخاب میشود. در مقابل، E7018 برای کاربردهایی که به فلز جوش با استحکام طبقهبندیشده بالاتر و کنترل هیدروژن نیاز دارند، گزینه مهمی است.
بااینحال، نمیتوان گفت E7018 در تمام شرایط بهتر از E6013 است. اگر کاربرد، نوع اتصال و مشخصات فنی پروژه با E6013 سازگار باشند، انتخاب آن میتواند کاملاً منطقی باشد. در مقابل، برای یک اتصال سازهای حساس، صرفاً آسانبودن جوشکاری با E6013 دلیل کافی برای انتخاب آن نیست.
همچنین استحکام واقعی اتصال به عوامل دیگری مانند جنس فلز پایه، طراحی اتصال، آمادهسازی سطوح، پارامترهای جوشکاری و مهارت جوشکار وابسته است.
تفاوت الکترود روتیلی و قلیایی چیست؟
الکترودهای روتیلی و قلیایی از نظر ترکیب پوشش، رفتار قوس، حساسیت به رطوبت و کاربرد تفاوت دارند.
۱. تفاوت در ترکیب پوشش
در الکترود روتیلی، ترکیبات تیتانیومی نقش مهمی در پوشش دارند. این ترکیبات به ویژگیهای قوس و تشکیل سرباره کمک میکنند.
در الکترود قلیایی، ترکیبات معدنی با ویژگیهای متفاوت به کار میروند و فرمول پوشش بهگونهای طراحی میشود که در محصولات کمهیدروژن، میزان هیدروژن نفوذپذیر کنترل شود.
۲. تفاوت در سهولت جوشکاری
بسیاری از الکترودهای روتیلی برای کارهای عمومی، شروع قوس و جداشدن سرباره آسانتری فراهم میکنند. الکترودهای قلیایی نیز عملکرد مناسبی دارند، اما ممکن است به کنترل دقیقتر شرایط نگهداری، آمادهسازی و اجرای جوش نیاز داشته باشند.
این تفاوت به معنی دشواربودن تمام الکترودهای قلیایی یا آسانبودن همه الکترودهای روتیلی نیست؛ مشخصات مدل و شرایط جوشکاری اهمیت دارند.
۳. تفاوت در میزان هیدروژن و حساسیت به رطوبت
الکترودهای کمهیدروژن برای کاهش خطر ترک هیدروژنی در کاربردهای مناسب طراحی میشوند. جذب رطوبت توسط پوشش میتواند این مزیت را کاهش دهد.
به همین دلیل، بستهبندی، شرایط انبارداری و دستورالعمل خشککردن در الکترودهای کمهیدروژن اهمیت ویژهای دارند. الکترودهای روتیلی معمولی نیز باید در شرایط مناسب نگهداری شوند، اما الزامات دقیق آنها با الکترودهای کمهیدروژن یکسان نیست.
۴. تفاوت در کاربرد
الکترود روتیلی برای بسیاری از کارهای عمومی و قطعات فلزی معمولی مناسب است. الکترود قلیایی کمهیدروژن در کاربردهایی که خواص مکانیکی و کنترل هیدروژن اهمیت بیشتری دارند، مورد استفاده قرار میگیرد.
انتخاب بین این دو گروه باید بر اساس مشخصات فلز پایه، الزامات اتصال و دستورالعمل فنی پروژه انجام شود؛ نه فقط قیمت یا سهولت استفاده.
چگونه الکترود مناسب برای جوشکاری آهن و سازههای فلزی انتخاب کنیم؟
برای انتخاب بهترین الکترود، ابتدا باید نوع قطعه، شرایط اتصال و الزامات مکانیکی مشخص شوند. الکترودی که برای یک نرده فلزی مناسب است، لزوماً برای ستون، تیر یا اتصال حساس سازهای انتخاب قابل قبولی نیست.
۱. نوع فلز پایه را مشخص کنید
ابتدا مشخص کنید قطعه از فولاد کربنی معمولی، فولاد کمآلیاژ، فولاد زنگنزن، چدن یا فلز دیگری ساخته شده است.
برای فولادهای کربنی معمولی، الکترودهای E6013 و E7018 از گزینههای متداول هستند؛ اما انتخاب نهایی به خواص موردنیاز اتصال و شرایط پروژه بستگی دارد.
برای فولاد زنگنزن، چدن و فولادهای آلیاژی باید از الکترودهای سازگار با جنس قطعه استفاده شود.
۲. ضخامت قطعه و نوع اتصال را بررسی کنید
ضخامت قطعات بر انتخاب قطر الکترود، جریان جوشکاری و تعداد پاسها تأثیر میگذارد.
برای قطعات نازک، استفاده از الکترود با قطر نامناسب یا جریان بیش از حد ممکن است باعث سوختگی و سوراخشدن قطعه شود. برای قطعات ضخیم نیز ممکن است آمادهسازی لبه، چند پاس جوش و کنترل دقیقتر پارامترها ضروری باشد.
قطر الکترود را صرفاً بر اساس ضخامت انتخاب نکنید؛ نوع اتصال، موقعیت جوشکاری و دستورالعمل سازنده نیز اهمیت دارند.
۳. موقعیت جوشکاری را در نظر بگیرید
جوشکاری در موقعیت تخت با جوشکاری عمودی، سقفی یا عمودی رو به پایین شرایط یکسانی ندارد.
برخی الکترودها برای جوشکاری در همه موقعیتها طراحی شدهاند، درحالیکه برخی دیگر تنها در موقعیتهای مشخص عملکرد مناسبی دارند.
در طبقهبندی رایج AWS برای الکترودهای فولاد کربنی، رقم سوم کد به موقعیتهای جوشکاری مربوط است. برای مثال، رقم ۱ در E6013 و E7018 به قابلیت جوشکاری در موقعیتهای مختلف اشاره دارد؛ بااینحال، محدودیتهای دقیق هر محصول باید در برگه فنی آن بررسی شود.
۴. دستگاه جوش و نوع جریان را بررسی کنید
همه الکترودها با همه منابع تغذیه و قطبیتها سازگار نیستند.
اگر از دستگاه جوش جریان متناوب استفاده میکنید، باید الکترودی انتخاب کنید که برای AC تأیید شده باشد. اگر دستگاه جریان مستقیم دارد، قطبیت مجاز نیز باید بررسی شود.
برای مثال، E6010 معمولاً برای DC+ طراحی شده است؛ اما E6011 و بسیاری از مدلهای E6013 قابلیت استفاده با AC را نیز دارند. درباره E7018 نیز باید میان مدلهای معمولی و مدلهای مخصوص AC تفاوت قائل شد.
۵. الزامات استحکام و کیفیت اتصال را مشخص کنید
در پروژههای حساس، انتخاب الکترود باید بر اساس نقشه، مشخصات فنی، استاندارد مربوط و دستورالعمل جوشکاری تأییدشده انجام شود.
اگر اتصال تحت بارهای قابلتوجه، خستگی، فشار یا شرایط محیطی ویژه قرار دارد، انتخاب الکترود تنها بر اساس نام تجاری یا استحکام اسمی کافی نیست.
در این موارد، بررسی ترکیب شیمیایی، خواص مکانیکی، کنترل هیدروژن، پیشگرم و صلاحیت روش جوشکاری اهمیت دارد.
۶. یک راهنمای سریع برای انتخاب الکترود
- برای بسیاری از کارهای عمومی روی فولاد کربنی معمولی، E6013 میتواند گزینه اولیه مناسبی باشد.
- برای برخی کاربردهای لوله و پاس ریشه با نیاز به نفوذ عمیق، E6010 یا E6011 ممکن است مناسب باشد.
- برای بسیاری از اتصالات سازهای که به فلز جوش کمهیدروژن نیاز دارند، E7018 از گزینههای مهم است.
- برای جوشکاری استنلس استیل، چدن یا فولادهای آلیاژی، الکترود تخصصی متناسب با جنس قطعه انتخاب کنید.
این پیشنهادها جایگزین مشخصات فنی پروژه یا دستورالعمل جوشکاری نیستند. در سازههای باربر و اتصالات حساس، انتخاب باید توسط فرد واجد صلاحیت و بر اساس الزامات طراحی انجام شود.
هنگام خرید الکترود جوشکاری به چه نکاتی باید توجه کنیم؟
هنگام خرید الکترود، توجه به چند معیار فنی و تجاری میتواند از انتخاب محصول نامناسب و ایجاد هزینههای اضافی جلوگیری کند.
۱. رده و کد دقیق الکترود
نام عمومی الکترود یا رنگ بستهبندی برای شناسایی کافی نیست. کد کامل طبقهبندی، برند، قطر و مشخصات فنی را بررسی کنید.
برای مثال، دو الکترود با قطر یکسان اما طبقهبندی متفاوت ممکن است از نظر نوع پوشش، کاربرد، خواص مکانیکی و شرایط استفاده تفاوت داشته باشند.
۲. قطر و وزن بستهبندی
الکترودها در قطرها و بستهبندیهای مختلف عرضه میشوند. پیش از خرید، قطر موردنیاز، تعداد یا وزن سفارش و مقدار مصرف پروژه را مشخص کنید.
خرید بستهبندی بزرگتر همیشه اقتصادیتر نیست؛ بهویژه اگر الکترودها برای مدت طولانی در محیط مرطوب یا نامناسب نگهداری شوند.
۳. اصالت کالا و اعتبار سازنده
اطلاعات روی بستهبندی، نام سازنده، کد محصول، شماره بچ در صورت درج و مشخصات فنی را بررسی کنید. در پروژههای حساس، دریافت گواهی یا مستندات فنی موردنیاز باید بخشی از فرایند خرید باشد.
صرفاً پایینبودن قیمت یا شباهت ظاهری بستهبندی، اصالت محصول را ثابت نمیکند.
۴. سلامت بستهبندی و شرایط نگهداری
رطوبت میتواند عملکرد پوشش الکترود را تحت تأثیر قرار دهد. در زمان خرید، به سالمبودن بستهبندی، آثار نفوذ آب و شرایط انبارداری توجه کنید.
در مورد الکترودهای کمهیدروژن، اگر بستهبندی باز شده یا شرایط نگهداری نامشخص است، درباره نحوه خشککردن و مدت مجاز استفاده از فروشنده یا سازنده سؤال کنید.
الکترودهای آسیبدیده یا بهشدت آلوده به رطوبت نباید بدون ارزیابی فنی مورد استفاده قرار گیرند.
۵. قیمت نهایی و شرایط فروش
قیمت را در کنار وزن یا تعداد واقعی، برند، رده فنی، هزینه حمل، شرایط پرداخت و خدمات ارائهشده مقایسه کنید.
در خرید عمده، دریافت پیشفاکتور و مشخصشدن کد محصول، مقدار سفارش و شرایط تحویل اهمیت بیشتری دارد.
عوامل مؤثر بر قیمت الکترود جوشکاری
قیمت الکترود جوشکاری به نوع محصول و شرایط بازار بستگی دارد. به همین دلیل، مقایسه قیمتها باید بر اساس کد و مشخصات یکسان انجام شود.
۱. نوع و رده فنی الکترود
الکترودهای عمومی، کمهیدروژن، استنلس استیل و الکترودهای تخصصی از نظر مواد اولیه، فرایند تولید و کاربرد تفاوت دارند. این تفاوتها میتوانند بر قیمت نهایی تأثیر بگذارند.
برای مثال، الکترود تخصصی استنلس استیل را نمیتوان مستقیماً با یک الکترود عمومی فولاد کربنی مقایسه کرد.
۲. برند و کشور سازنده
برند، محل تولید، کیفیت کنترل فرایند و مستندات فنی ممکن است بر قیمت محصول تأثیر بگذارند. بااینحال، برای ارزیابی اقتصادی باید کیفیت و مشخصات فنی واقعی محصول را در کنار قیمت بررسی کرد.
۳. قطر و وزن بستهبندی
قیمت هر بسته به وزن، قطر و تعداد الکترودها وابسته است. هنگام مقایسه دو پیشنهاد، مطمئن شوید مقدار خالص محصول و واحد قیمتگذاری یکسان باشد.
۴. شرایط بازار و هزینه تأمین
هزینه مواد اولیه، حملونقل، نرخ ارز در محصولات وابسته به واردات و شرایط عرضه و تقاضا میتوانند بر قیمت الکترود تأثیر بگذارند.
به همین دلیل، قیمت اعلامشده در یک زمان ممکن است در سفارش بعدی تغییر کند.
۵. حجم سفارش و شرایط خرید
در برخی موارد، خرید عمده امکان دریافت تخفیف فراهم میکند. بااینحال، میزان تخفیف به فروشنده، برند، مقدار سفارش و شرایط پرداخت وابسته است.
برای مقایسه دقیق، قیمت هر کیلوگرم یا هر واحد را همراه با هزینه حمل و سایر هزینههای جانبی محاسبه کنید.
نکته خرید: برای اطلاع از قیمت روز، کد دقیق الکترود، برند، قطر و وزن موردنیاز را مشخص کنید و از فروشنده استعلام بگیرید. درج قیمت بدون تاریخ و مشخصات محصول میتواند باعث گمراهی خریدار شود.
سؤالات متداول درباره انواع الکترود جوشکاری
بهترین الکترود برای جوشکاری آهن کدام است؟
برای بسیاری از کارهای عمومی روی فولاد کربنی معمولی، E6013 گزینهای متداول است. برای برخی اتصالات سازهای که به فلز جوش کمهیدروژن نیاز دارند، E7018 ممکن است مناسبتر باشد. انتخاب نهایی به نوع فولاد، ضخامت قطعه، موقعیت جوشکاری و الزامات فنی اتصال بستگی دارد.
تفاوت الکترود 6013 و 7018 چیست؟
E6013 یک الکترود روتیلی پرکاربرد برای جوشکاری عمومی است؛ درحالیکه E7018 الکترودی کمهیدروژن است که در بسیاری از اتصالات سازهای و کاربردهای نیازمند خواص مکانیکی مشخص استفاده میشود. E7018 دارای حداقل استحکام کششی اسمی طبقهبندی بالاتری است، اما این موضوع به معنی مناسببودن آن برای تمام کاربردها نیست.
تفاوت الکترود 6010 و 6011 چیست؟
هر دو الکترود سلولزی هستند و معمولاً نفوذ نسبتاً عمیقی ایجاد میکنند. تفاوت مهم این است که E6010 عموماً برای جریان مستقیم با قطبیت مثبت الکترود طراحی شده است، درحالیکه E6011 در بسیاری از محصولات با جریان متناوب نیز قابل استفاده است. مشخصات سازنده باید ملاک انتخاب باشد.
الکترود روتیلی بهتر است یا قلیایی؟
هیچکدام در همه شرایط بهتر نیستند. الکترود روتیلی معمولاً برای کارهای عمومی و سهولت نسبی جوشکاری مناسب است؛ اما الکترود قلیایی کمهیدروژن برای کاربردهایی که کنترل هیدروژن و خواص مکانیکی اهمیت دارند، گزینه مهمی محسوب میشود.
آیا الکترود 7018 برای دستگاه جوش معمولی مناسب است؟
بستگی به دستگاه و مدل الکترود دارد. باید توان خروجی، نوع جریان، قطبیت و محدوده جریان موردنیاز بررسی شود. برخی مدلهای E7018 برای AC نیز طراحی شدهاند، اما نباید قابلیت استفاده با جریان متناوب را به تمام محصولات این رده تعمیم داد.
آیا الکترود جوشکاری تاریخ انقضا دارد؟
نمیتوان برای تمام الکترودها یک مدت مصرف ثابت تعیین کرد. شرایط نگهداری، نوع پوشش، سلامت بستهبندی و توصیه سازنده بر قابلیت استفاده تأثیر میگذارند. نگهداری نامناسب، بهویژه در الکترودهای کمهیدروژن، میتواند کیفیت جوش را کاهش دهد.
چگونه الکترود جوشکاری را نگهداری کنیم؟
الکترودها باید در شرایط خشک و مطابق دستورالعمل سازنده نگهداری شوند. از قرارگرفتن آنها در معرض رطوبت و تغییرات نامناسب دما جلوگیری کنید. خشککردن مجدد نیز باید فقط مطابق دستورالعمل محصول انجام شود؛ زیرا دما و زمان مناسب برای همه الکترودها یکسان نیست.
قیمت الکترود جوشکاری چگونه محاسبه میشود؟
قیمت معمولاً بر اساس رده فنی، برند، قطر، وزن بستهبندی و شرایط عرضه تعیین میشود. برای مقایسه دقیق، قیمت محصولات هممشخصات را با درنظرگرفتن هزینه حمل و مقدار واقعی کالا بررسی کنید.
جمعبندی و راهنمای انتخاب الکترود مناسب
شناخت انواع الکترود جوشکاری به شما کمک میکند تا متناسب با جنس فلز پایه، نوع اتصال و شرایط اجرای پروژه خرید کنید. الکترود E6013 یکی از گزینههای متداول برای کارهای عمومی است؛ E6010 و E6011 در برخی کاربردهای نیازمند نفوذ عمیق، بهویژه در اتصالات لوله، استفاده میشوند؛ و E7018 در بسیاری از اتصالات سازهای که به الکترود کمهیدروژن نیاز دارند، اهمیت دارد.
برای انتخاب صحیح، تنها به نام الکترود یا قیمت آن توجه نکنید. کد طبقهبندی، قطر، نوع جریان، قطبیت، موقعیت جوشکاری، شرایط نگهداری و الزامات مکانیکی اتصال را بررسی کنید.
اگر قصد خرید الکترود جوشکاری برای کارگاه یا پروژه ساختمانی خود را دارید، ابتدا مشخصات فنی موردنیاز را تعیین کنید و سپس قیمت محصولات همرده را مقایسه کنید. در پروژههای حساس نیز انتخاب الکترود باید با نقشه، استاندارد مربوط و دستورالعمل جوشکاری تأییدشده مطابقت داشته باشد.
دیدگاه شما
نظرات خود را با ما در میان بگذارید.